
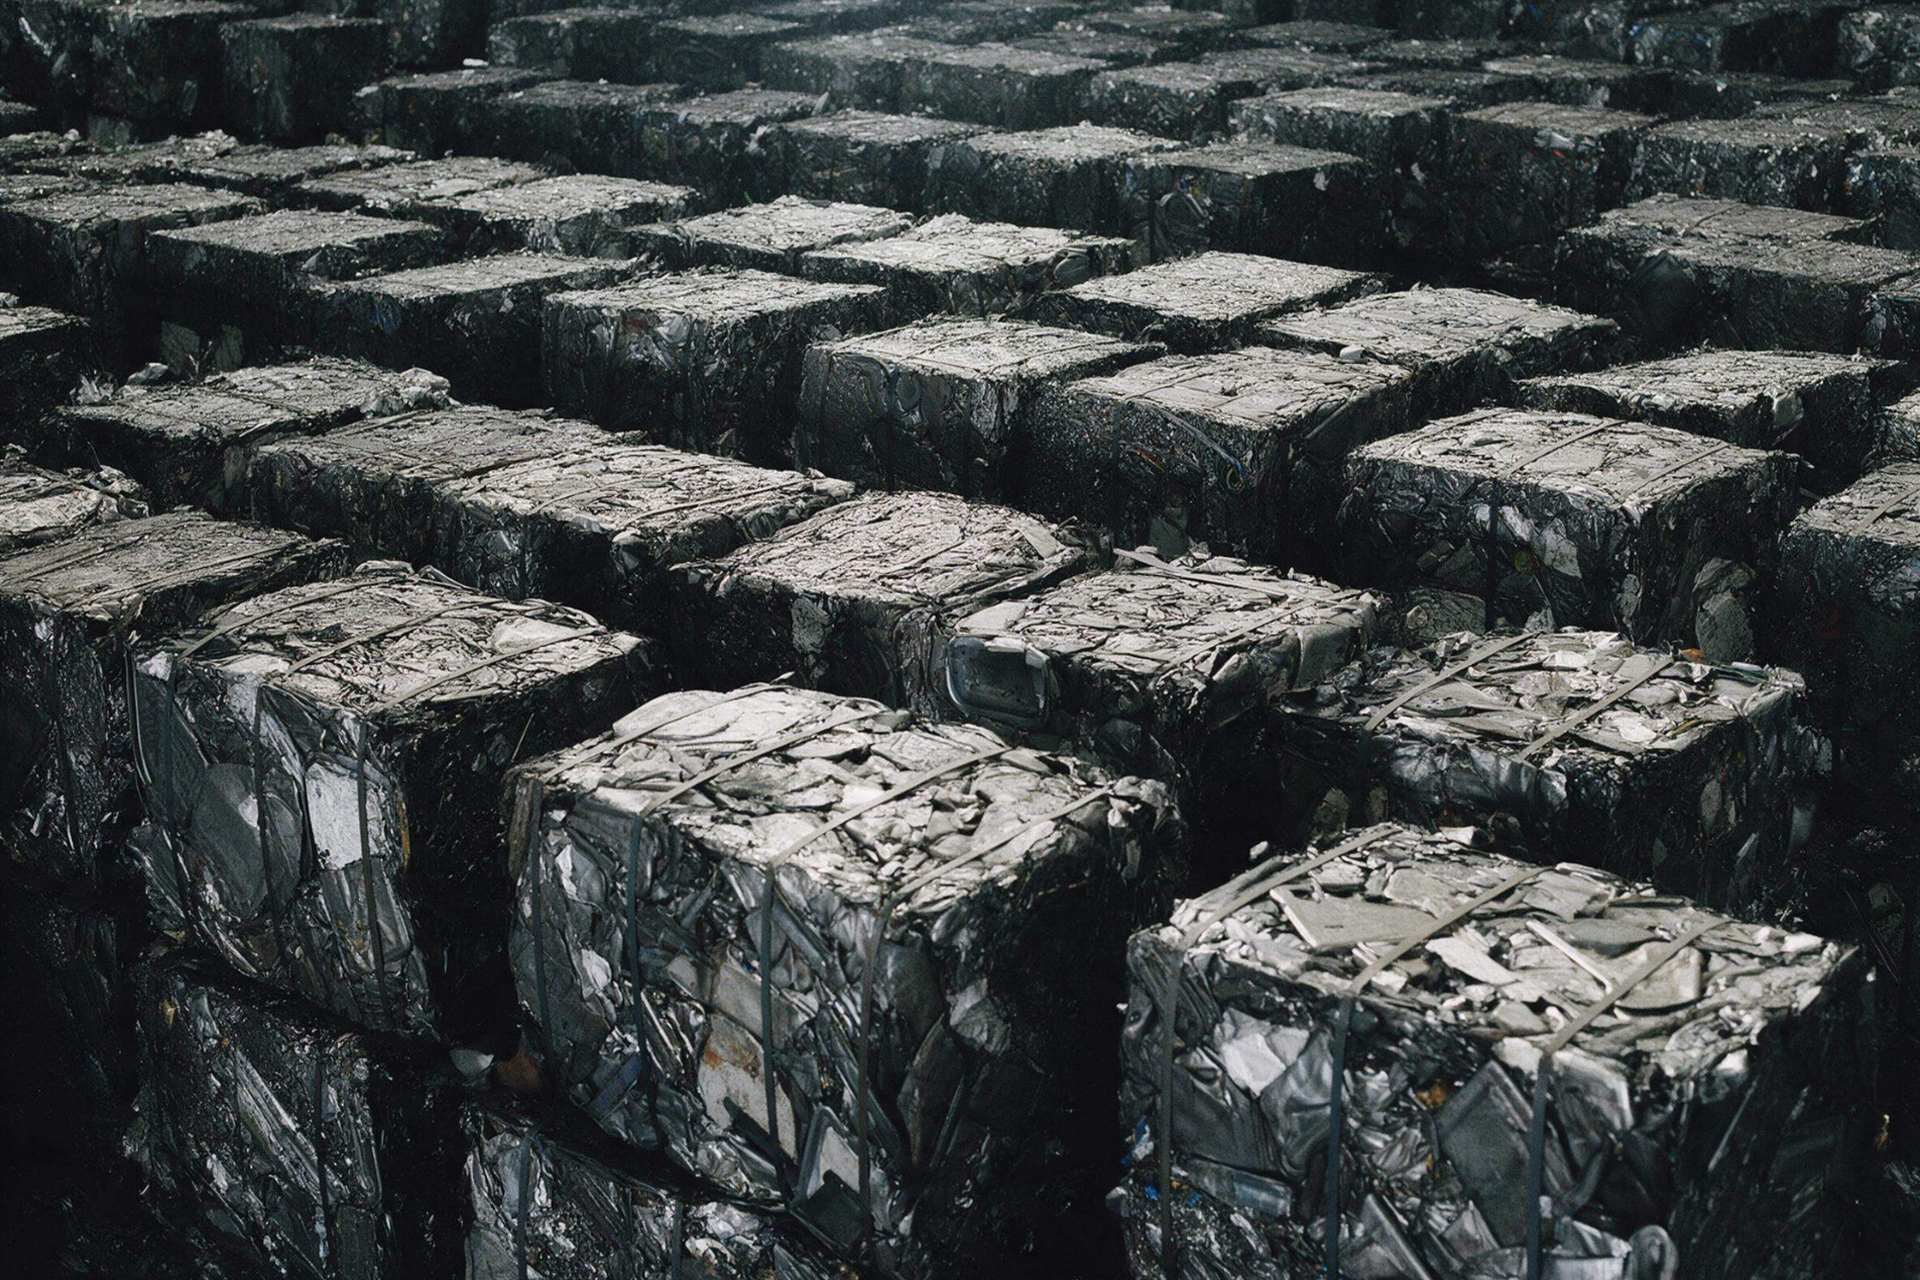
Le Maroc est une terre de cuir : les tanneries historiques de Fès et de Marrakech, les zones industrielles de Casablanca, de Tanger et d'Agadir, et les usines de chaussures et de maroquinerie concentrent des machines lourdes et des cuves entières en acier inoxydable, en acier, en fonte et en laiton. Foulons de tannage, cuves de teinture, machines à refendre, à essorer, à sécher et à finir, presses, machines à coudre industrielles et lignes de découpe : quand une tannerie se modernise, quand un atelier passe à des procédés moins polluants ou quand une unité ancienne ferme, ce sont des tonnes de métaux qu'il faut gérer proprement, en tenant compte d'une contrainte propre au secteur — les produits chimiques du tannage.
La particularité de ce secteur, c'est en effet la chimie. Les peaux passent par des bains de chaux, de sels de chrome, de tannins végétaux, de colorants et de graisses, et les machines qui les traitent portent des résidus qu'il ne faut ni mélanger aux autres métaux sans précaution, ni laisser partir vers une filière inadaptée. À cette contrainte s'ajoutent les effluents et les boues de tannage, qui relèvent de circuits de traitement dédiés, jamais du métal lui-même. Ce guide passe en revue les gisements métalliques des tanneries et de l'industrie du cuir au Maroc, le tri et la dépollution à appliquer, et l'organisation d'enlèvements compatibles avec vos arrêts d'atelier.
Les gisements métalliques d'une tannerie
Une tannerie est d'abord une usine de cuves et de machines tournantes. Le cœur du procédé — trempe, pelanage, tannage, teinture, graissage — mobilise des foulons en bois cerclés d'acier ou entièrement métalliques, des cuves de trempe et de tannage en inox ou en matériaux composites à armature métallique, des machines à décharner, à refendre et à essorer, des séchoirs sous vide, des machines à étirer et des palissonneuses, pour la plupart montées sur des bâtis en acier ou en fonte, avec des cylindres, des lames, des rouleaux et des moteurs. À ces machines s'ajoutent les chaudières, les compresseurs, les centrales de traitement d'eau, les installations électriques et le câblage cuivre, ainsi que les structures des halls humides.
Le second gisement est celui de la finition et du conditionnement : machines à poncer, à lustrer, à mesurer, à découper au laser ou à l'emporte-pièce, presses de finition, lignes de tri et de contrôle qualité, et tout le parc de manutention — chariots, palettes métalliques, chevalets. Les cuves de stockage des produits chimiques, les pompes doseuses et les réseaux de tuyauterie des bains complètent le lot, de même que les menuiseries aluminium et les chambres de séchage. Lors d'une modernisation, c'est souvent une ligne entière de tannage qui sort d'un coup : un lot volumineux et hétérogène, à trier sur place avant chargement. Notre guide du tri des métaux en entreprise donne les bases de ce tri, et notre article sur la ferraille du textile et de la confection complète le panorama des industries de transformation.
Ateliers de cuir, chaussures et maroquinerie : machines de découpe et de couture
Dans les ateliers de cuir, de chaussures et de maroquinerie, le métal se trouve dans les machines de découpe — presses à découper, machines à refendre, à parer, à biseauter —, dans les machines à coudre industrielles, les machines à coller, à monter et à finir, et dans les lignes de contrôle et de conditionnement. Ces machines, souvent compactes mais nombreuses, concentrent de l'acier, de la fonte, de l'aluminium et du cuivre dans les moteurs, avec des lames, des guides et des pièces d'usure en aciers spéciaux qu'il faut séparer des aciers ordinaires.
Les moules, les formes de chaussures, les emporte-pièces et les gabarits métalliques constituent un gisement à part : souvent en acier ou en aluminium, parfois en laiton pour les pièces de précision, ils se trient par métal avant chargement. Les chariots, les rayonnages et les structures de stockage des ateliers complètent le lot. Un point commun à tout le secteur : les pièces ayant contenu des colles, des solvants, des teintures ou des produits de finition doivent être identifiées avant enlèvement, pour que les résidus chimiques soient gérés dans le bon circuit et ne contaminent pas les autres métaux.
Inox, acier, fonte et laiton : trier sans mélanger, après dépollution
Le geste qui change tout dans une tannerie, c'est la séparation de l'inox — après nettoyage. Les cuves, les foulons métalliques, les machines de teinture et les tuyauteries des bains sont en acier inoxydable, alors que les bâtis, les structures et les supports sont le plus souvent en acier carbone ou en fonte. Mélangés, ils partent tous comme ferraille ordinaire ; séparés et nettoyés, l'inox conserve sa spécificité et se valorise dans sa filière. Un aimant suffit au premier tri : l'inox austénitique n'est quasiment pas magnétique, contrairement à l'acier carbone. Notre article sur le rachat d'inox détaille les nuances à connaître.
Le laiton se trouve dans la robinetterie, les vannes, les raccords et certaines pièces de précision des machines ; le cuivre dans les bobinages de moteurs, les armoires électriques et le câblage. Ces métaux non ferreux méritent leurs propres contenants, à l'abri de l'humidité. Pour le cuivre en particulier, notre guide du rachat de cuivre rappelle les bonnes pratiques. Et pour les pièces composites — moteurs, pompes, machines complètes — elles se traitent à part, sans démontage sauvage : nous séparons ensuite chaque flux vers sa filière.
Produits chimiques du tannage : vidanger, rincer, isoler
Tout équipement d'une tannerie a été en contact avec des produits chimiques : chaux, sulfures, sels de chrome, tannins, colorants, graisses et produits de finition. Avant tout enlèvement, les cuves, les foulons, les tuyauteries et les machines de teinture doivent être vidés, rincés et nettoyés selon les procédures de l'atelier, et les effluents de nettoyage rejoignent le circuit de traitement de la tannerie, jamais le sol ou le réseau pluvial. Les boues de tannage, les restes de bains et les produits concentrés ne partent jamais avec le métal : ils relèvent de filières de déchets dédiées, en coordination avec le responsable environnement du site.
En pratique, prévoyez une phase de préparation avant le jour de l'enlèvement : vidange complète, rinçage à l'eau claire, égouttage des cuves et des lignes, puis séchage, avec identification des pièces ayant contenu des produits chrome ou des solvants. Pour les équipements ayant contenu des produits chimiques concentrés, vérifiez les fiches de sécurité et isolez les pièces concernées. Un lot propre et identifié, c'est un chargement plus rapide, une pesée plus fiable et une filière qui accepte le métal sans réserve — et un atelier qui reste conforme à ses obligations environnementales.
Intervenir pendant les arrêts d'atelier, en toute sécurité
La fenêtre d'intervention est courte : les arrêts d'atelier d'une tannerie ou d'une usine de cuir se planifient autour des commandes, des saisons de la mode et des campagnes de peaux, et les équipes de maintenance ont besoin des accès et des zones de travail. Planifiez donc l'enlèvement dès l'annonce de l'arrêt : inventaire des lots, zone de regroupement dégagée hors des flux humides, accès camion, moyens de levage pour les pièces lourdes — foulons, cuves, bâtis de machines — et personne référente sur place pour valider l'inventaire et coordonner avec la maintenance.
La sécurité mérite une attention particulière dans ces ateliers : sols glissants des zones humides, produits chimiques irritants ou corrosifs, machines à lames et à cylindres, vapeur et air comprimé. Avant tout démontage, consignez les énergies — électricité, vapeur, air comprimé, hydraulique —, portez les équipements de protection adaptés aux produits rencontrés, et interdisez la découpe à chaud à proximité des zones de stockage de solvants ou de produits inflammables sans permis feu. Les chaudières et équipements sous pression suivent leurs propres règles de mise hors service par des intervenants qualifiés. MOUMETAL intervient sur site dans tout le Maroc, avec ses moyens de chargement adaptés aux accès industriels.
FAQ — Ferraille des tanneries et de l'industrie du cuir
Quand planifier un enlèvement dans une tannerie ou un atelier de cuir ? Pendant un arrêt d'atelier planifié, quand les lignes concernées sont à l'arrêt et accessibles. Anticipez dès l'annonce de l'arrêt : inventaire, zone de regroupement et accès camion se préparent avant l'arrivée des équipes de maintenance.
Faut-il nettoyer les cuves et les foulons avant l'enlèvement ? Oui : vidange complète, rinçage et égouttage selon les procédures de l'atelier. Les restes de bains, de boues et de produits chimiques ne doivent pas partir avec le métal.
Les boues et les bains de tannage partent-ils avec la ferraille ? Non, jamais : ils relèvent de filières de déchets dédiées, en coordination avec le responsable environnement du site, et ne doivent pas contaminer les lots de métaux.
Comment reconnaître l'inox dans une tannerie ? À l'aimant d'abord : l'inox austénitique n'est quasiment pas magnétique, contrairement à l'acier carbone des bâtis et des structures. L'aspect aide aussi : l'inox garde un fini brillant et ne rouille pas, même en zone humide.
MOUMETAL intervient-elle dans toutes les régions du cuir ? Oui : Fès, Marrakech, Casablanca, Tanger, Agadir et tout le Maroc — avec des enlèvements sur site et une traçabilité complète des lots.
Faites valoriser les métaux de votre tannerie ou atelier de cuir par MOUMETAL
Tanneries, ateliers de cuir, usines de chaussures et de maroquinerie : MOUMETAL collecte et valorise vos métaux au Maroc, avec des enlèvements planifiés sur vos arrêts d'atelier et une traçabilité complète. Pour approfondir, lisez notre guide du tri des métaux, notre article sur la ferraille du textile et de la confection et notre page achat de ferraille. Contactez-nous : +212 660 690 806 — contact@moumetal.com.