
La plasturgie et l'industrie du caoutchouc occupent une place singulière dans le paysage industriel marocain. Elles alimentent l'emballage alimentaire, l'équipement automobile, le bâtiment et les travaux publics, l'agriculture et les biens de consommation : bouteilles et bouchons, pare-chocs et planches de bord, profilés de fenêtres, tuyaux et gaines, joints, courroies et pneumatiques rechapés. Derrière chacun de ces produits se trouvent des lignes lourdes, exploitées souvent en continu, où le métal est omniprésent : bâtis de presses, moules d'injection, vis et fourreaux d'extrusion, calandres et presses de vulcanisation, convoyeurs, silos et armoires électriques.
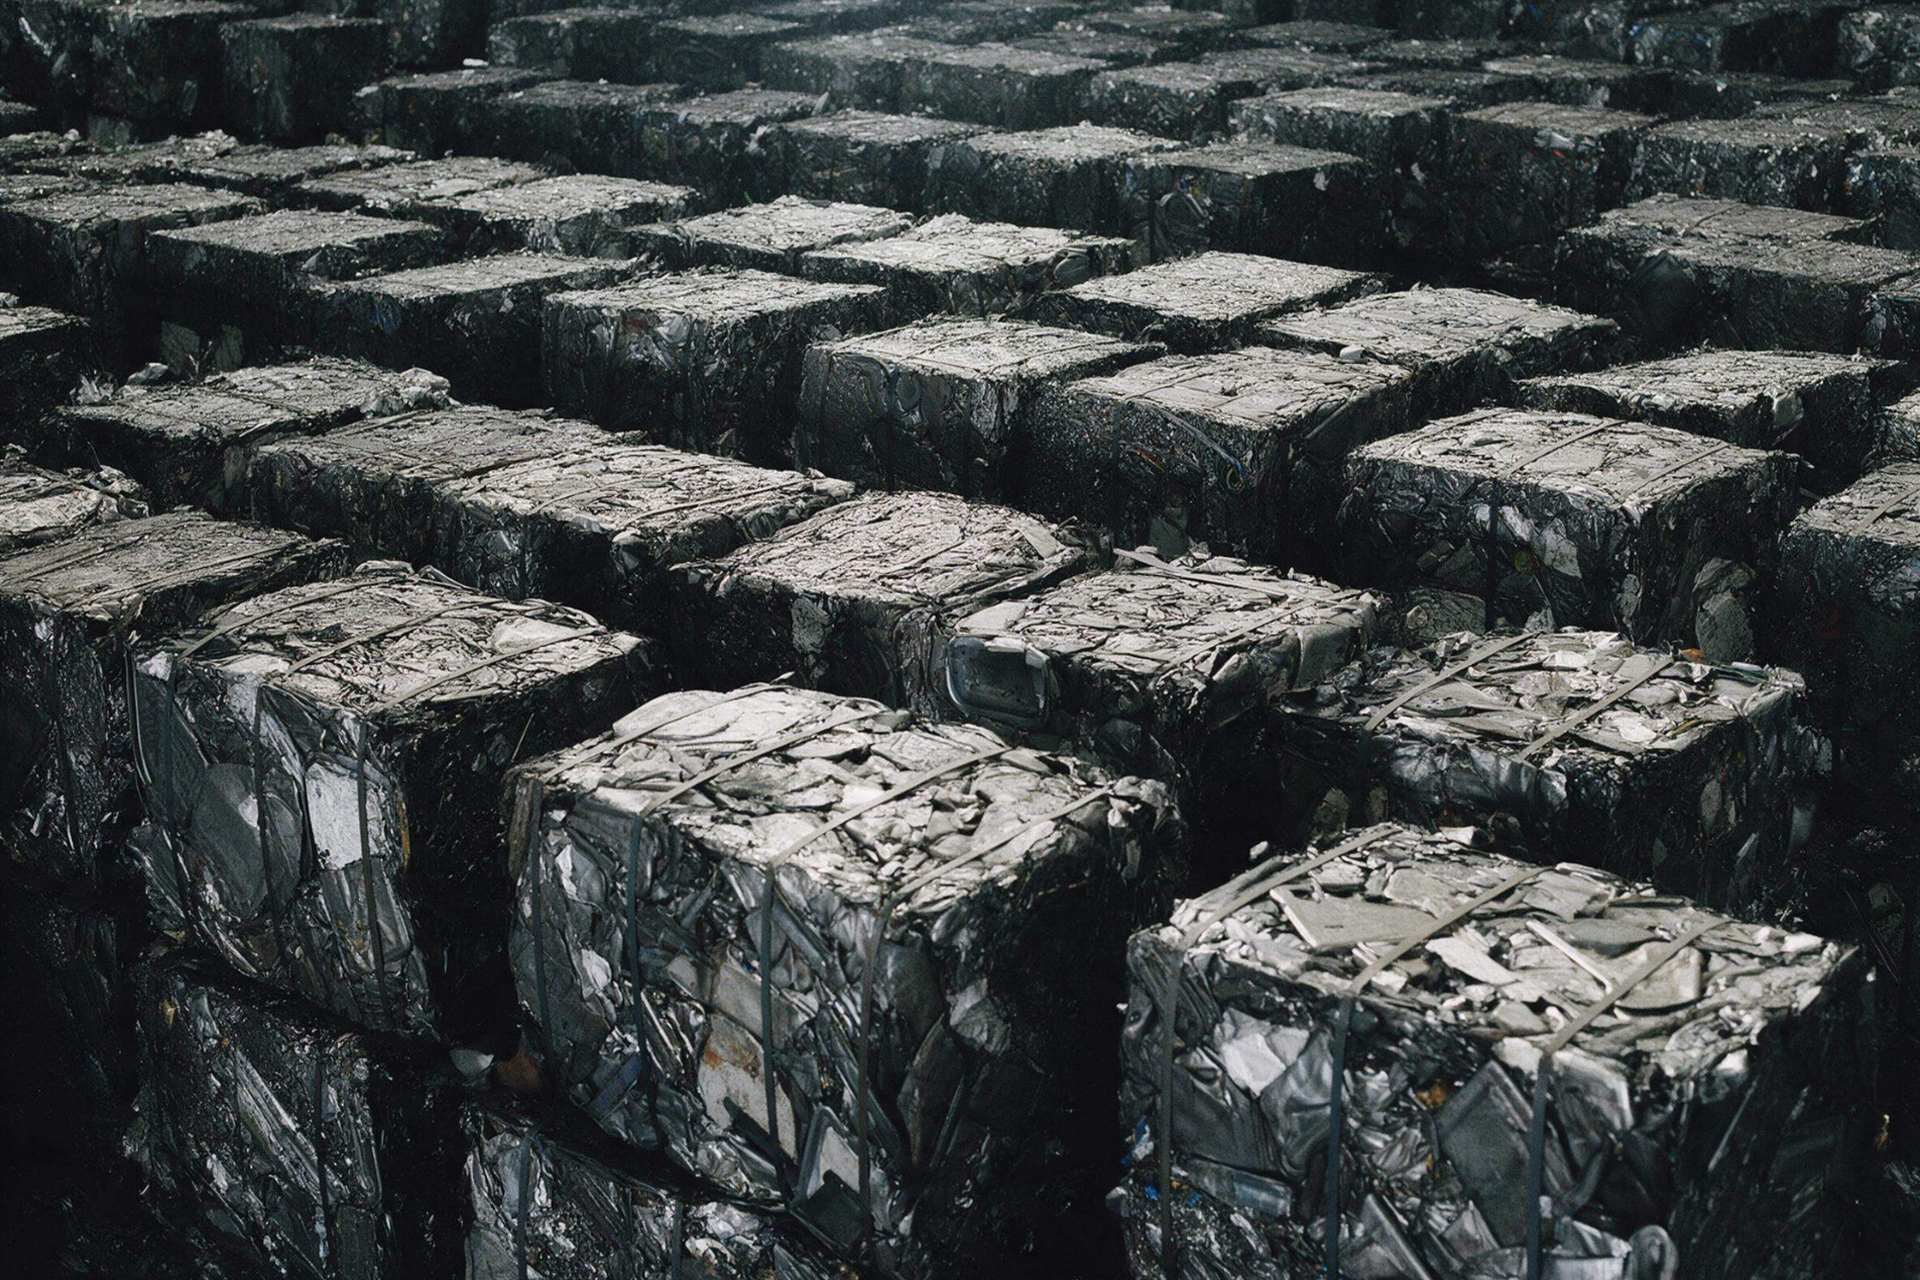
Quand une ligne change de production, quand un moule arrive en fin de vie, quand un atelier déménage ou qu'une usine ferme, ces équipements deviennent un gisement métallique important, à condition d'être démontés, triés et évacués avec méthode. Pour les directeurs d'usine et les responsables de maintenance, l'enjeu ne se limite pas à libérer de la surface : il faut protéger la production voisine, prévenir les risques liés aux pièces lourdes et aux fluides, et décider, pièce par pièce, ce qui peut encore servir et ce qui relève de la récupération matière. Ce guide explique comment aborder cette ferraille au Maroc.
Un tissu industriel dense, de Casablanca à Kénitra
La plasturgie marocaine se concentre dans les grandes zones industrielles du Royaume. Casablanca et sa périphérie — Aïn Sebaâ, Sidi Bernoussi, Berrechid — regroupent des transformateurs d'emballage, de bouchonnerie et de pièces techniques. Le pôle automobile de Kénitra produit des pièces injectées, soufflées et extrudées pour les véhicules assemblés au Maroc. Tanger accueille des transformateurs orientés vers l'export, tandis qu'Agadir et Marrakech desservent l'agroalimentaire et le bâtiment.
Le caoutchouc suit une géographie voisine : ateliers de rechapage de pneumatiques pour poids lourds et engins, fabricants de joints et de courroies, ateliers de vulcanisation adossés aux flottes de transport et aux mines. Chaque segment génère ses propres métaux, mais tous partagent la même contrainte : des équipements lourds, souvent sur mesure, dont le remplacement mobilise des moyens de levage importants. Notre article sur la ferraille automobile au Maroc décrit des lignes et des outillages très proches de ceux de la plasturgie.
Moules et outillages : le premier gisement métallique
Le moule est l'outil central de la plasturgie, et son métal le plus noble. Moules d'injection multi-empreintes, moules de soufflage, filières d'extrusion, moules de compression pour le caoutchouc : ces outillages sont usinés dans des aciers à outils choisis pour leur dureté et leur résistance à la fatigue thermique. Les empreintes sont souvent trempées ou traitées en surface, les circuits de régulation thermique percés au cœur des blocs. Un moule de grande dimension peut peser plusieurs tonnes et exiger un pont roulant pour la moindre manipulation.
À côté des aciers à outils, on trouve des moules en aluminium pour les petites séries et les prototypes, ainsi que des aciers inoxydables pour les moules exposés à des matières corrosives. Le tri doit donc distinguer les familles dès le démontage : acier à outils, acier ordinaire des bâtis et des plaques de serrage, aluminium à part, sans oublier les éléments rapportés — canaux chauds, buses, résistances, vérins d'éjection — qui relèvent de flux différents. Avant toute découpe, chaque moule mérite un examen : un moule encore fonctionnel ou réparable peut trouver une seconde vie chez un autre transformateur, alors qu'un moule fissuré ou hors tolérance rejoint la récupération matière, trié par famille.
Extrudeuses, presses d'injection et lignes de transformation
Au-delà des moules, les lignes elles-mêmes concentrent des tonnages importants. Une presse d'injection réunit un bâti massif, des plateaux porte-moules, un groupe de fermeture, des vérins hydrauliques et un groupe hydraulique complet, avec réservoir, pompes et moteurs. Une extrudeuse mono-vis ou bi-vis ajoute la vis et le fourreau — pièces d'usure en acier fortement allié, souvent revêtues — la trémie, le système de filtration et la tête de filière. Les souffleuses, les thermoformeuses et les lignes d'extrusion-soufflage complètent le parc, avec leurs propres bâtis, vérins et systèmes de refroidissement.
Du côté du caoutchouc, les équipements sont tout aussi métalliques : mélangeurs internes de type Banbury, calandres à plusieurs cylindres, presses de vulcanisation avec plateaux chauffants, extrudeuses à caoutchouc et granulateurs. Autour de ces machines, on trouve les périphériques qui pèsent dans un lot : broyeurs, sécheurs, doseurs, convoyeurs, silos de matière, groupes froid, compresseurs et armoires électriques. Le démontage suit l'ordre inverse du montage, ensemble par ensemble, avec marquage et photographies. Cette méthode reprend les principes du démantèlement industriel appliqués à des lignes où chaque heure d'arrêt compte.
Les familles de métaux à trier sur site
Un atelier de plasturgie ou de caoutchouc contient un inventaire de métaux plus varié qu'il n'y paraît. Les aciers à outils dominent les moules et les pièces d'usure ; les aciers alliés équipent vis, fourreaux et cylindres ; la fonte constitue de nombreux bâtis de presses et de calandres ; l'inox se rencontre dans les trémies et les cuves ; l'aluminium équipe moules légers et carters ; le cuivre, enfin, est présent dans les colliers chauffants, les résistances, les bobinages de moteurs, les câbles et les armoires électriques.
Le tri sur site doit séparer ces familles avant l'enlèvement, et isoler les éléments qui perturberaient les lots : revêtements chromés, traitements de surface, inserts en métal dur, résidus de caoutchouc vulcanisé collés aux plateaux, gaines et joints non métalliques. Les moteurs électriques, nombreux sur ces lignes, font l'objet d'un flux propre, comme les câbles et les armoires. Pour organiser ce tri, notre dossier tri des métaux présente les gestes simples — aimant, couleur, poids — qui permettent à une équipe d'atelier de séparer correctement les flux sans équipement de laboratoire.
Sécurité et dépollution : huiles, fluides et éléments chauffants
La plasturgie et le caoutchouc imposent des précautions spécifiques avant toute découpe. La première concerne la manutention : un moule de plusieurs tonnes ne se déplace pas à la main, son centre de gravité est imprévisible une fois désolidarisé de la presse, et son basculement peut écraser. Seuls des moyens de levage adaptés, des élingues contrôlées et un plan de levage validé avec le responsable de l'atelier permettent une évacuation sans accident. La seconde concerne la pression : une presse ou un vérin resté sous charge hydraulique doit être consigné et dépressurisé avant tout démontage.
La dépollution vient ensuite. Les circuits hydrauliques et les groupes de fermeture se vidangent avant le démontage ; les régulateurs de température des moules contiennent des fluides caloporteurs qui se purgent et se conditionnent à part ; les colliers chauffants et les résistances, parfois encore sous tension résiduelle, se déconnectent et se contrôlent avant manipulation. Les granulés plastiques répandus et les poussières fines, combustibles, se nettoient et s'aspirent avant toute découpe à chaud, encadrée par un permis de feu. Les pièces souillées de caoutchouc ne se découpent jamais à chaud sans préparation, pour éviter les fumées. Ces gestes rejoignent ceux pratiqués dans la ferraille de l'industrie chimique et pétrochimique au Maroc, où la vidange et le conditionnement des fluides conditionnent toute intervention.
Démanteler par phases, sans arrêter la production
Dans une usine de plasturgie, la production continue souvent pendant le retrait d'une ligne voisine. Le travail par phases est alors l'outil central : inventaire préalable, marquage des ensembles, ordre de retrait — périphériques d'abord, utilités ensuite, ligne principale en dernier — et fenêtres d'arrêt planifiées pour les travaux qui exigent l'arrêt d'une utilité partagée. Chaque phase se termine par la remise en état de la zone : sols nettoyés, accès libérés, protections remises en place.
L'évacuation suit la même discipline. Les métaux retirés se regroupent sur des aires de stockage éloignées des flux de production, sans bloquer les quais de réception de matière ni les expéditions de produits finis, puis se chargent sur des véhicules adaptés, avec un arrimage soigné. La traçabilité accompagne chaque lot : nature du métal, origine de la ligne, pesée et destination, de façon à documenter la filière suivie par chaque famille. Pour un déménagement, le démontage reste réversible — ensembles numérotés, plans conservés, pièces fragiles protégées — afin que la ligne puisse être remontée dans le nouvel atelier. Pour un arrêt définitif, le travail par phases, atelier par atelier, libère les surfaces progressivement, sans paralyser le site. Notre page collecte et enlèvement de ferraille décrit l'organisation de ces interventions sur site.
FAQ — Ferraille de la plasturgie et du caoutchouc au Maroc
Peut-on retirer une presse d'injection sans arrêter tout l'atelier ? Oui, dans de nombreux cas, à condition de travailler par phases, d'isoler la zone de retrait, de coordonner les arrêts des utilités partagées avec la production, et de n'intervenir sur les réseaux communs que pendant des fenêtres planifiées. La faisabilité dépend de l'implantation de la ligne, de ses raccordements et des contraintes de production.
Que deviennent les moules usés, même rayés ou modifiés ? Ils sont d'abord examinés pour un réemploi ou une réparation : un moule encore dans ses tolérances peut servir sur une autre production. Sinon, ils sont triés par famille de métal — acier à outils, aluminium, éléments rapportés à part — avant de rejoindre la récupération matière.
Pourquoi vidanger les circuits hydrauliques et les régulateurs avant la découpe ? Parce qu'aucun liquide ne doit rester dans une machine au moment de sa découpe ou de son chargement : les huiles et les fluides caloporteurs se purgent, se conditionnent dans des contenants fermés et étiquetés, puis se dirigent vers les filières adaptées.
Comment manipuler les moules lourds en sécurité ? Avec des moyens de levage adaptés, des élingues contrôlées, un plan de levage validé avec le responsable de l'atelier, et une zone dégagée autour de la manœuvre. Un moule ne se déplace jamais à la main et ne se bascule jamais sans contrôle de son centre de gravité.
Une ligne d'extrusion peut-elle être déplacée plutôt que démantelée pour récupération ? Oui, quand la ligne est encore en état de marche : le démontage est alors réversible, ensemble par ensemble, avec marquage, protection des pièces fragiles et conservation des plans, afin que la ligne puisse être remontée dans le nouvel atelier.
Confiez votre ferraille de plasturgie et de caoutchouc à MOUMETAL
MOUMETAL accompagne les transformateurs de plastique et de caoutchouc du Maroc dans le retrait, le tri et la récupération des métaux de leurs lignes, des moules d'injection et des extrudeuses aux presses de vulcanisation et aux calandres. Pour organiser une intervention, une visite de site ou un enlèvement coordonné avec votre production, contactez MOUMETAL au +212 660 690 806 ou par email à contact@moumetal.com. Pour approfondir, consultez notre page achat de ferraille et notre dossier tri des métaux.